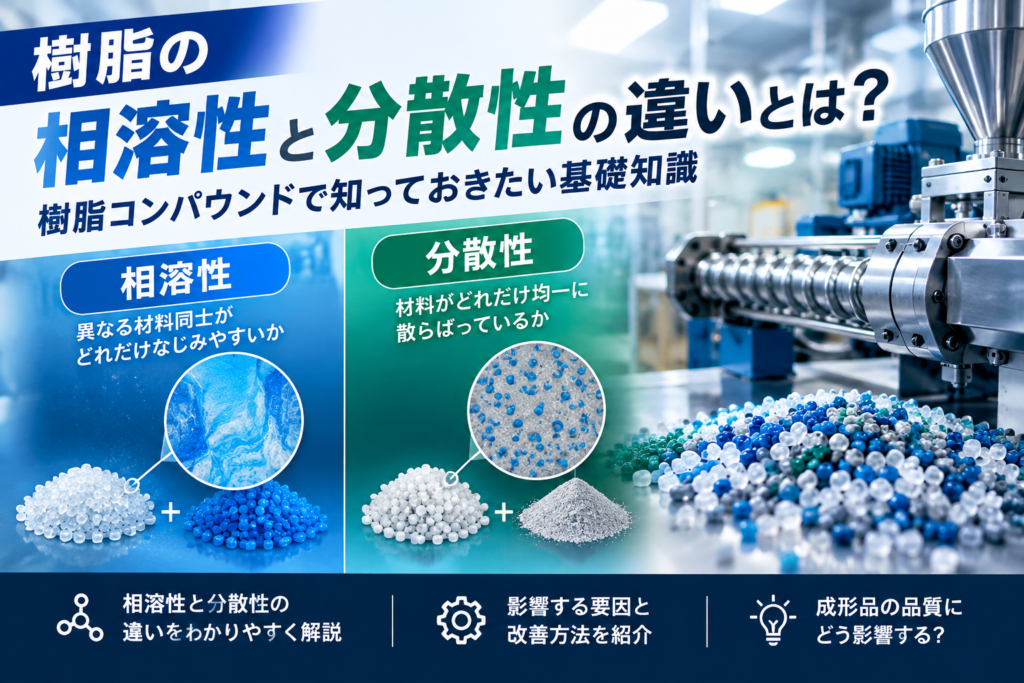
〇樹脂コンパウンドでは、異なる樹脂やフィラー、添加剤
等を混ぜ合わせて、目的とする性能を持った材料を作ります。
その際によく出てくる言葉が【相溶性】と【分散性】です。
【しっかり混ざっているから相溶性が良いのでは?】
と思われるかもしれませんが、実は相溶性と分散性は
同じ意味ではありません。
例えば、3種類の樹脂を混錬しても
- 樹脂同士がなじまなず、界面が弱い
- 一方の樹脂が塊として残る
- フィラーが凝集してしまう
- 混練後の材料が均一にならない
- 成形品の教祖や外観が安定しない
といった問題が発生する事があります。
これらを理解する為には【相溶性】と【分散性】を
分けて考える事が重要です。
本記事では、樹脂コンパウンドにおける相溶性と分解性の違い
それぞれに影響する要因、二軸混練機での考え方について
出来るだけわかりやすく解説します。
■樹脂の【相溶性】とは?
〇相溶性とは、簡単に言えば
【異なる材料同士が、どの程度なじみやすいか】
を表す性質です。
例えば、Aという樹脂とBという樹脂を混ぜたとします。
AとBの相溶性が高ければ、両者は比較的なじみやすく
均一な状態を作りやすくなります。
一方、相溶性が低い場合は、混練してもAとBがそれぞれ
別の相として存在しやすくなります。
※相溶性が高い場合
〇イメージとして、A+B → 均一になじむ
相溶性が低い場合
〇一方で、A+B → AとBが分かれて存在する。
という状態になりやすくなります。
このような場合、単純に混練時間を長くしたり、スクリュー回転数
江尾上げたりするだけでは、十分な性能が得られない事があります。
■【分散性】とは?
〇分散性とは、
【ある材料が、別の材料の中にどれだけ均一に散らばっているか】
を表します。
例えば、樹脂の中にフィラーや添加剤を屈和得る場合を考えてみます。
フィラーが大きな塊になっていれば、
【分散性が悪い】状態です。
反対に、フィラーが細かく均一に散らばっていれば、
【分散性が良い】状態と考える事が出来ます。
例えば、
【樹脂の中に無機フィラーを10%添加した】
としても、フィラーが均一に分散していなければ
場所によってフィラーの濃度が大きく異なってしまいます。
その結果、
- 強度のバラつき
- 外観不良
- フィッシュアイ
- 凝集物
- 成形不良
- 物性低下
等に繋がる可能性があります。
■相溶性と分散性の違い
〇ここが最も重要なポイントです。
簡単に整理すると、
| 項目 | 相溶性 | 分散性 |
| 意味 | 材料同士の 【なじみやすさ】 | 材料が 【均一に散らばる状態】 |
| 主な対象 | 樹脂+樹脂 等 | フィラー・添加剤・樹脂 等 |
| 重要な要素 | 分子間相互作用 極性 等 | 混練・せん断・粘度 凝集 等 |
| 悪い場合 | 界面が弱くなる | 凝集・偏りが発生する |
| 改善方法 | 相溶化剤 等 | 混練条件・投入方法 等 |
つまり、
相溶性=【仲良くなれるか】
分散性=【均一に散らばれるのか】
と考えるとわかりやすいでしょう。
■相溶性が良くても分散性が悪いことがある
〇ここは樹脂コンパウンドにおいて非常に重要です。
例えば、2種類の材料の相溶性が比較的良かったとしても
混練条件が適切でなければ、十分な分散状態を作れない
場合があります。
反対に、相溶性が低い材料でも、適切な混練条件や相溶化剤を
使用する事で、より良好な分散状態を実現できる場合があります。
つまり、
【相溶性が良い=必ず分散性が良い】
とは限りません。
相溶性と分散性は、別々の視点から評価する必要があります。
■相溶性に影響する主な原因
〇樹脂同士の相溶性には、様々な要因が関係します。
①樹脂の極性
〇樹脂の極性は、相溶性を考える上で重要な要素の一つです。
例えば、極性が異なる樹脂同士を混ぜる場合、単純に
混練するだけでは十分になじまないケースがあります。
その為、
- 無水マレイン酸変性樹脂
- 相溶化剤
- カップリング剤
等を利用して、材料同士の親和性を高める事があります。
②分子構造
〇樹脂の分子構造や官能基も相溶性に影響します。
同じ【樹脂】という分類でも、分子構造が異なれば
他の樹脂との相性も変わります。
その為、
【この樹脂とこの樹脂は混ぜられるか?】
を考える場合には、っ樹脂名称だけで判断するのではなく
分子構造や官能基なども考慮する必要があります。
■分散性に影響する主な要因
〇分散性は、特にコンパウンド条件の影響が大きく受けます。
①混練温度
〇温度が低すぎると、樹脂の流動性が不足して十分な混錬が
できない場合があります。
一方、温度が高すぎると、
- 樹脂の熱劣化
- 添加剤の分解
- 変色
- ガス発生
等の問題に繋がる可能性があります。
その為、単純に【温度を上げれば分散性が良くなる】と
考えるのではなく、材料の特性に合わせた温度設定が重要です。
②スクリュー回転数
〇二軸混練機では、スクリュー回転数も分散性に大きく影響します。
一般的には、回転数を上げる事でせん断力が増加し
凝集物を細かくする方向に働く事があります。
しかし、回転数を上げすぎると、
- 発熱
- 樹脂の熱劣化
- トルク上昇
- 滞留時間の変化
等の問題が発生する可能性があります。
したがって、重要なのは【高回転にする事】ではなく
適切なせん断を与える事です。
■二軸混練機では【せん断】と【分散】が重要
〇樹脂コンパウンドでは、二軸混練機を使用して材料を
溶融・混練します。
この時、スクリューによって材料にせん断力が加わります。
凝集しているフィラーや添加剤などに適切なせん断を与える事で
凝集物を小さくし、樹脂中へ均一に分散させていきます。
ただし、せん断が強ければ強いほど良いわけではありません。
材料によっては過度なせん断によって、
- 分子量低下
- 熱劣化
- 変色
- 添加剤の分解
等を引き起こす可能性があります。
その為、【温度・回転数・スクリュー構成・供給量・滞留時間】
を総合的に調整する事が重要です。
■相溶化剤を使用するという考え方
〇相溶性が低い樹脂同士をコンパウンドする場合には
総溶加剤を使用する方法があります。
相溶化剤は、異なる材料同士の界面に働きかけ
材料同士の親和性を改善する目的で使用されます。
例えば、
【樹脂A+樹脂B】 だけで十分になじまない場合
【樹脂A+相溶化剤+樹脂B】 とする事で、より安定した
複合材料を目指します。
相溶化剤の選定では、
- ベース樹脂
- 相手樹脂
- 官能基
- 添加量
- 混練温度
- 滞留時間
等を考慮する必要があります。
■【混ざった】と【相溶した】は違う
〇樹脂コンパウンドでは、ここを理解しておく事が
非常に重要です。
例えば、2種類の樹脂を二軸混練機で混錬した結果
見た目には均一なペレットになったとします。
しかし、顕微鏡などで観察すると、一方の樹脂が
大きなドメインとして残っている可能性があります。
つまり、見た目は混ざっているものの、マイクロレベルでは
相分離している事があります。
したがって、コンパウンドの評価では、ペレットの外観だけでなく
- 顕微鏡観察
- 断面観察
- 物性評価
- 分散状態の確認
等を組み合わせる事が重要です。
■相溶性と分散性が成形品の品質に与える影響
〇相溶性や分散性が不十分な場合、最終的な成形品にも影響します。
・相溶性が悪い場合
- 衝撃強度の低下
- 界面剥離
- 物性低下
- 概観不良
等に繋がる可能性があります。
・分散性が悪い場合
- 凝集物
- フィッシュアイ
- 表面欠陥
- 強度のバラつき
- 成形品の品質バラつき
等に繋がる可能性があります。
特にフィラーを高充填するコンパウンドでは
分散性の管理が非常に重要になります。
■相溶性・分散性を改善するには?
〇実際のコンパウンドでは、次のような項目を総合的に
検討します。
①材料の組み合わせを見直す
〇材料同士の相性を確認します。
②総溶加剤を検討する
〇相溶性が低い材料同士では、総溶加材の仕様を検討します。
③混練温度を調整する
〇樹脂が十分に溶融し、かつ劣化しない温度範囲を検討します。
④スクリュー回転数を調整する
〇必要なせん断を確保しながら、過度な発熱を避けます。
⑤スクリュー構成を検討する
〇ニーディングディスクなどの混練エレメントを
どこに配置するかによって、混練状態が変化します。
⑥原料の投入位置を見直す
〇樹脂・フィラー、添加剤などをどの位置から投入するかも重要です。
⑦評価方法を見直す
〇外観だけでなく、顕微鏡観察や物性評価などを組み合わせます。
■相溶性と分散性は【材料×設備×条件】で考える
〇樹脂コンパウンドでは、
【材料が悪い】 【混練条件が悪い】
と単純に判断するのではなく、
【材料×配合×設備×スクリュー構成×温度×回転数×供給条件】
を総合的に考える事が重要です。
同じ材料の組み合わせでも、設備や条件を掛ける事で
分散状態や最終物性が変わる事があります。
だからこそ、コンパウンドでは実際に試作を行い
条件を確認する事が重要になります。
■まとめ
〇樹脂コンパウンドにおける相溶性と分散性は
似ているようで異なる概念です。
簡単にまとめると、
相溶性=異なる材料同士が【なじみやすいか】
分散性=材料が【均一に散らばっているか】
という違いがあります。
相溶性が低い材料同士では、相溶化剤などを使用して
材料間の親和性を改善する方法があります。
一方、分散性を改善する為には、
- 混練温度
- スクリュー回転数
- スクリュー構成
- 原料投入方法
- 滞留時間
- 供給量
等を適切に調整する事が重要です。
特にコンパウンドでは、【混ざっているように見える】
事と、【良好な相溶・分散状態になっている事】は
同じではありません。
目的とする物性や成形性を実現する為には、材料の組み合わせ
だけでなく、二軸混練機の条件まで含めて最適化する事が重要です。
相溶性や分散性に関する問題は、実際の材料・配合・設備条件
によって最適なアプローチが変わります。
試作による確認と比較検討が、安定したコンパウンド開発への
近道となります。