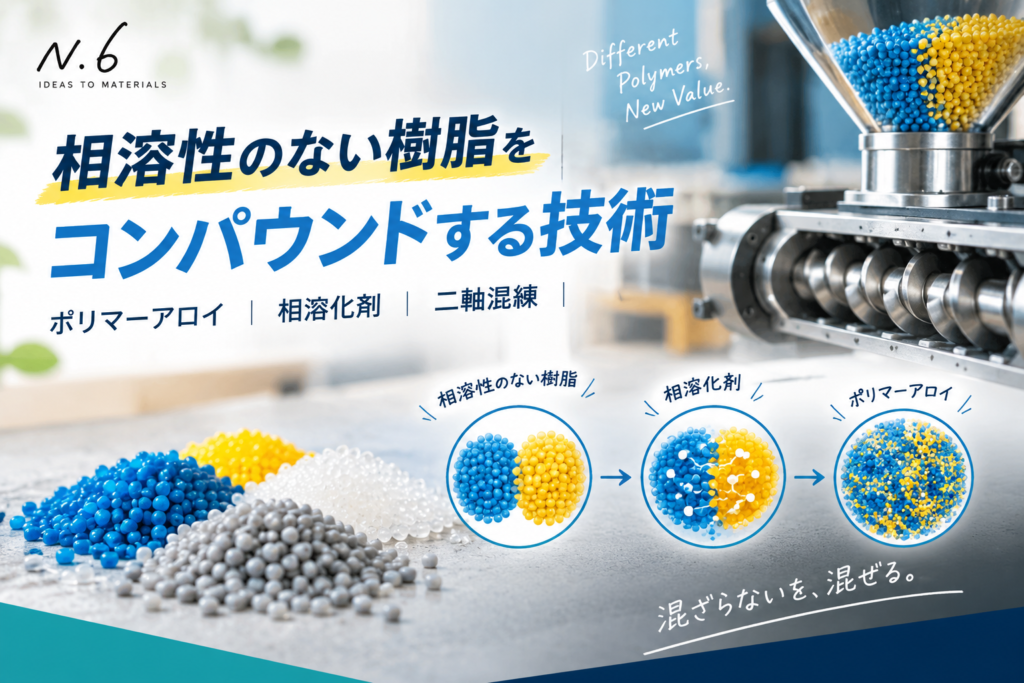
〇樹脂コンパウンドでは、【異なる樹脂を混ぜて、新しい性能を持った材料を作りたい】
というニーズが多数あります。
しかし、樹脂同士には相溶性があり、単純に混ぜるだけでは気に津に混ざらない
組み合わせも少なくありません。
例えば、ポリプロピレン(PP)とポリアミド(PA)、ポリエチレン(PE)とPA
等は、一般的に相溶性が低い組み合わせとして知られています。
このような樹脂を単純に混練すると、
- 強度が低下する
- 界面が剥離する
- 外観が悪化する
- 衝撃強度が低下する
- 成形時に物性が安定しない
といった問題に繋がる事があります。
では、相溶性のない樹脂はコンパウンド出来ないのでしょうか?
実際にはそうではありません。
【相溶させる】のではなく、【相分離した状態を制御する】
事で、異なる樹脂の特性を組み合わせる事が出来ます。
その代表的な技術が、【ポリマーアロイ】【相溶化剤】
二軸混練です。
本記事では、相溶性の低い樹脂をコンパウンドする際の
基本的な考え方から、相溶化剤の役割、二軸押出機による
混練条件まで詳しく解説します。
■相溶性のない樹脂を混ぜると何が起こる?
〇まず重要なのが、【相溶】と【混合】は同じではないということです。
2種類の樹脂を混ぜた時、分子レベルで均一になるとは限りません。
相溶性が低い樹脂同士では、混練後もそれぞれの樹脂が
別々の相として存在しています。
例えば、樹脂A+樹脂Bを混練すると、
Aの海の中にBが分散した状態になる事があります。
このような構造を【海島構造】と呼ぶことがあります。
問題は、単純に混ぜるだけでは、この分散状態を安定して
作る事が難しい点です。
分散粒子が大きくなったり、界面の接着が弱かったりすると
外部から力が加わった際に界面から破壊が起こりやすくなります。
■相溶性が低い樹脂でも【ポリマーアロイ】にできる
〇相溶性が低い樹脂を組み合わせ、単独の樹脂では得られない
性能を実現する材料設計が【ポリマーアロイ】です。
例えば、
- PPの軽量性
- PAの耐熱性、強度
- ABSの成形性
- PCの耐衝撃性
- PEの柔軟性
等。それぞれの樹脂が持つ特徴を組み合わせる事が出来ます。
ここで重要なのは、
【完全に相溶させる事】がポリマーアロイの目的とは限らない
という事です。
むしろ、
【どの樹脂を連続相にするのか】
【度の樹脂を分散相にするのか】
を設計し、適切な分散状態を作る事が重要になります。
■相溶化剤とは?
〇相溶性の引くい樹脂同士をコンパウンドする際に重要になるのが
【相溶化剤】です。
相溶化剤は、簡単に言えば
【仲の悪い2種類の樹脂を繋ぐ役割をする材料】です。
例えば、樹脂Aと樹脂Bの界面に相溶化剤が作用する事で
両者の界面接着性を高めたり、分散状態を安定化したり
する事が出来ます。
相溶化剤を使用する事で、
- 分散粒径の微細化
- 界面接着性の向上
- 引張強度の改善
- 衝撃強度の改善
- 層間剥離の抑制
- 外観改善
等が期待できます。
■相溶化剤にはどのような種類がある?
〇相溶化剤には様々な種類があります。
代表的な考え方として、
①官能基を持った相溶化剤
〇相手樹脂と反応又は相互作用する官能基を持たせた材料です。
例えば、無水マイレン酸変性ポリオレフィン 等があります。
PPとPA 等の組み合わせでは、こうした反応性を利用した
相溶化設計が検討されます。
②ブロック共重合体・グラフと共重合体
〇異なる樹脂との親和性を持つ部分を一つの分子内に
持たせる事で、異なるポリマー相の界面に作用させます。
③反応型相溶化剤
〇混練中の熱やせん断を利用して、樹脂同士または樹脂と
相溶化剤の間で反応を起こして、界面を安定化させます。
重要なのは、【度の相溶化剤を入れるか】ではなく
【どの樹脂同士を、どの割合で、どのように分子構造するか】です。
■二軸混練が重要になる理由
〇相溶性の低い樹脂をコンパウンドする場合、二軸押出機による
混練が重要な役割を果たします。
二軸混練では、樹脂に対して、
- せん断
- 伸長
- 分散
- 混合
- 溶融
- 滞留
等の作用を与える事が出来ます。
特に重要なのが【分散】です。
相溶性の低い樹脂同士では、単純に混ぜるだけでは
大きなドメインが残る可能性があります。
二軸混練によって分散相を細かくする事で、材料全体の
性能を改善できる可能性があります。
■二軸混練ではスクリュー設計が重要
〇相溶性の低い樹脂を混練する場合、スクリュー構成も
重要なポイントです。
例えば、
【搬送→溶融→混練→分散→脱気→計量】
というように、各工程を意識してスクリュー設計します。
混練を強くすれば必ず良い結果になるわけではありません。
過度なせん断を与えると、
- 樹脂温度の上昇
- 熱劣化
- 分子量低下
- 添加剤の分解
- 色調変化
等に繋がる可能性があります。
その為、【どれだけ強く混ぜるか】ではなく
【必要な分散状態をつくる為に、その程度の混練を与えるか】
という考え方が重要です。
■温度条件も相溶性のない樹脂の混練を左右する
〇二軸混練では温度設定も非常に重要です。
異なる樹脂を組み合わせる場合、それぞれの
- 融点
- ガラス転移温度
- 熱分解温度
- 粘度
- 熱安定性
等を考慮する必要があります。
例えば、一方の樹脂を十分に溶融させながら、もう一方の
樹脂を過度に熱劣化させない温度領域を探す必要があります。
また、設定温度と実際の樹脂温度によってせん断発熱が
発生する為、【設定温度+せん断発熱】という視点で
考える事が重要です。
■樹脂の配合比によって分散構造が変わる
〇相溶性の低い樹脂をコンパウンドする時、配合比も
非常に重要です。
例えば、
【樹脂A 80%+樹脂B 20%】 と
【樹脂A 50%+樹脂B 50%】では
同じ混練条件でも形成されるモルフォロジーが異なる可能性があります。
さらに、配合比によって、
- 連続相
- 分散相
- 共連続構造
等が変化する事があります。
その為、【AとBを混ぜる】だけでなく
【Aを母材としてBをどのように分散させるか】
という材料設計が重要になります。
■相溶化剤を入れれば必ず性能が上がるわけではない
〇相溶化剤は非常に有効な手段ですが、添加すれば必ず
性能が向上するとは限りません。
相溶化剤の種類や添加量によっては、
- 流動性の低下
- 強度低下
- 耐熱性への影響
- コスト上昇
- 外観への影響
等が発生する可能性があります。
また、相溶化剤が多すぎる事で、逆に本来狙っていた
樹脂特性を損なる場合もあります。
その為、【相溶化剤の種類×添加量×混練条件】
を組み合わせて評価する事が重要です。
■相溶性のない樹脂をコンパウンドする実際の進め方
〇実際の開発では、いきなり最適条件を狙うのではなく
段階的に条件を確認する方法が有効です。
STEP①: 樹脂の組み合わせ絵を確認
- 樹脂A
- 樹脂B
- 相溶化剤
- 添加剤
等の材料情報を整理します。
STEP②: 基本配合を決める
- 樹脂A 80%
- 樹脂B 20%
を基準として、70/30、60/40 等へ展開します。
STEP③: 相溶化剤の有無を比較
〇相溶化剤なしと、相溶化剤添加品を比較します。
STEP④: 二軸混練条件の変更
- シリンダー温度
- スクリュー回転数
- 吐出量
- スクリュー構成
- 滞留時間
等を調整します。
STEP⑤: 評価する
- 外観
- 分散状態
- 引張強度
- 衝撃強度
- 曲げ強度
- MFR
- 熱特性
- 成形性
等を評価します。
この結果を基に、配合と混練条件を再調整します。
■【相溶性】だけでなく【分散性】を見る事が重要
〇相溶性の低い樹脂を扱う場合、特に重要なのが
【相溶性】と【分散性】を分けて考える事です。
相溶性が低いからといって、必ずしも材料として
使えないわけではありません。
むしろ、相溶性が低い樹脂をどれだけ細かく、均一に、安定して
分散させられるか、が重要になる場合があります。
つまり、【相溶性を改善する技術】と
【分散状態を改善する技術】の両方が必要になります。
ここに、二軸混練技術の大きな役割があります。
■ラボ・試作段階での条件検討が重要
〇実際の量産設備でいきなり条件を決めるのではなく
まずは小型の二軸押出機 等を使用して試作する事で
材料の挙動を確認出来ます。
例えば、
配合条件
A/b=80/20
A/b=70/30
A/b=60/40
↓
相溶化剤
0%
3%
5%
↓
混練条件
低回転
中回転
高回転
というように条件を振る事で、どの組み合わせが
適しているかを比較できます。
このような試作によって、
【この材料は混ぜるのか?】だけでなく
【どの条件なら、狙った分散状態をつくれるのか?】
を確認する事が出来ます。
■相溶性のない樹脂を混ぜる技術は【材料設計+混練技術】
〇相溶性の低い樹脂のコンパウンドでは、単純に二軸押出機を
回せばよいわけではありません。
重要なのは、
【材料設計+相溶化剤設計+スクリュー設計+温度・回転数・吐出量の最適化】
です。
これらを組み合わせる事で、単独の樹脂では得られなかった
新しい材料特性を引き出せる可能性があります。
■まとめ
〇相溶性のない樹脂同士でも、適切な材料設計と混練技術を
組み合わせる事で、ポリマーアロイとして実用的な材料へ
展開できる可能性があります。
特に重要なのが、
- ポリマーアロイによる材料設計
- 相溶化剤による界面制御
- 二軸混練による分散状態の制御
- 配合比の最適化
- 温度、回転数、吐出量の調整
- スクリュー構成の検討
- 試作による条件最適化
です。
【相溶しないから混ぜられない】ではなく、
【相溶しない材料を、どのような構造にして、どのように分散させるか】
という視点で考える事が、ポリマーアロイ開発では重要です。
N.6株式会社では、二軸混練機も用いた樹脂コンパウンド試作を通じて
材料の配合検討から混練条件の検討、ペレット化、試作データの整理
まで樹脂材料開発をサポートしています。
相溶性の低い樹脂の組み合わせや、相溶化剤を使用した
コンパウンドなど、量産前の条件検討・試作についても
ご相談いただけます。