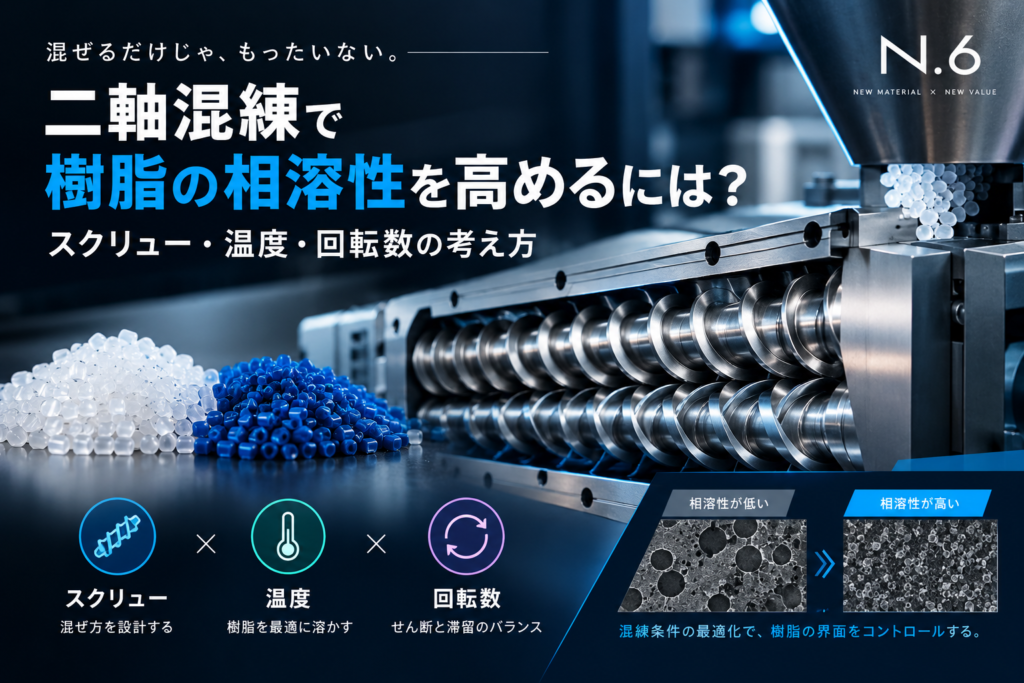
〇異なる樹脂を混ぜて新しい材料を開発する際、
【混ぜたはずなのに強度が出ない】
【成形品の表面にムラが出る】
【界面で剥離する】
といった問題が発生する事があります。
その原因の一つが、樹脂同士の相溶性の不足です。
特に、PPとPA・PCとABS 等、性質の異なる樹脂をブレンドする場合
単純に二軸押出機へ投入して混練するだけでは、十分な性能が得られない
事があります。
二軸混練機では、
- スクリュー構成
- 混練温度
- スクリュー回転数
- 原料の供給量
- 滞留時間
- 混練エネルギー
- 相溶化剤の使用
等を総合的に調整する必要があります。
本記事では、二軸混練によって樹脂同士の相溶性を
高める為の基本的な考え方、スクリュー・温度・回転数
の3つを中心に解説します。
■二軸混練では【相溶性を直接変える】というより
混ぜりやすい状態を作る
〇二軸混練機の役割を考える時、少し注意点が必要です。
二軸混練によって、全ての樹脂の【相溶性そのもの】を
変えれるわけではありません。
二軸混練機では、
- 樹脂を溶融させる
- 樹脂同士を接触させる
- 粒子やドメインを細かくする
- 分散状態を均一化する
- 必要な場合は相溶化剤を均一に分散させる
といった事を行います。
つまり、
【相溶性が悪い材料を、混練条件だけで完全に相溶化する】
事には限界があります。
その為、相溶性が低い組み合わせでは相溶化剤による界面制御と
二軸混練による分散・混合を組み合わせる事が重要になります。
■スクリュー構成が相溶性・分散状態を左右する
〇二軸混練で最も重要なポイントの一つがスクリュー構成です。
同じ樹脂、同じ温度、同じ回転数であっても、スクリュー構成を
変更すると混練状態が大きく変わります。
基本的には、
【搬送→溶融→混合・分散→反応→滞留→脱揮→計量】
という流れを意識して設計します。
①搬送部
〇原料を安定して下流へ送るゾーンです。
ここで供給が安定しないと、後工程の混練状態も安定しません。
特に、
- 粉体
- フィラー
- 低嵩密度材料
- 凝集しやすい材料
等を使用する場合、供給安定性が非常に重要になります。
②溶融部
〇樹脂を十分に溶融させる領域です。
樹脂が十分に溶融する前に強い混練をかけても
効果的な混練にならない場合があります。
まずは、【樹脂がどこで溶けているか】を意識する事が重要です。
③混練部
〇樹脂同士を混ぜ合わせる為の重要なゾーンです。
ニーディングディスクなどを使用する事で、せん断・伸長流動を
利用して分散を促進出来ます。
ただし、混練を強くすればするほど良いわけではありません。
過剰なせん断は、
- 樹脂温度の上昇
- 熱劣化
- 分子量低下
- 着色
- ガス発生
- トルク上昇
等に繋がる可能性があります。
その為、目的に応じて適切な混練強度を設定する必要があります。
■相溶性を高める為のスクリュー設計の考え方
〇相溶性が悪い樹脂をブレンドする場合、単純に
【混練を強くする】のではなく、
どの程度までドメインを細かくする必要があるのか?
を考える事が重要です。
例えば、A樹脂の中にB樹脂を分散させる場合、
【B樹脂の大きな塊を細かくする】事が一つの
目標になります。
その為、
- 混練ゾーンを避ける
- ニーディングディスクを適切に配置する
- 混練ゾーンの位置を調整する
- 逆送り要素などで滞留・充満状態を調整する
- 必要に応じて分散混練を強化する
といった考え方があります。
ただし、強い混練部を増やせば良いわけではありません。
【十分な分散】と【樹脂へのダメージ】のバランスが重要です。
■温度設定は【樹脂温度】意識する
〇二軸混練で温度を設定する時、非常に重要なのが
【設定温度=実際の樹脂温度ではない】ということです。
二軸押出機では、シリンダーヒーターによる加熱だけでなく
混練によって発生するせん断発熱もあります。
その為、【シリンダー温度は200℃だから樹脂も200℃】とは限りません。
特に高回転・高充填・高粘度材料では、せん断発熱によって
樹脂温度が大きく上昇する事があります。
■温度を上げれば相溶性が良くなるとは限らない
〇樹脂同士をしっかり混ぜる為に温度を上げる事があります。
温度が上がると樹脂の粘度が低下し、流動しやすくなる為
混合しやすくなる場合があります。
しかし、温度を上げすぎると、
- 熱分解
- 酸化劣化
- 分子量低下
- 添加剤の分解
- ガス発生
- 変色
等の問題が発生する可能性があります。
特に異なるブレンドをする場合は、
【両方の樹脂が安定して加工できる温度範囲】
を確認する事が重要です。
例えば、樹脂Aは220℃で安定していても、樹脂Bが200℃以上で
劣化しやすいのであれば、単純に220℃へ設定する事はできません。
■スクリュー回転数は高ければ良いわけではない
〇相溶性を改善する為に、スクリュー回転数を上げる事があります。
回転数を上げる事で、
- せん断速度の増加
- 混練エネルギーの増加
- 分散性向上
- 混合促進
等が期待できますが、ここにも注意点があります。
回転数を上げすぎると、
- トルク上昇
- 樹脂温度上昇
- 熱劣化
- 滞留時間の変化
- ガス発生
- 樹脂の分解
- スクリューへの負荷増加
等の問題に繋がる可能性があります。
従って、【高回転=高品質】ではありません。
■回転数と吐出量をセットで考える
〇二軸混練では、回転数だけを見てはいけません。
例えば、【スクリュー回転数:200rpm】だけでは
混練状態を判断できません。
同時に、
- 吐出量(kg/h)
- トルク
- 圧力
- 樹脂温度
- 電流値
- 滞留時間
- 比エネルギー
等を見る必要があります。
例えば、【吐出量を一定にして回転数を上げる】場合と
【回転数を一定にして吐出量を上げる】場合では
混練状態が変わります。
その為、試作では、条件を一度に大きく変更するのではなく
【何を変えた事で、結果が変わったのか】がわかるように
条件を設定する事が重要です。
■相溶性改善では【せん断】と【滞留時間】のバランスが重要
〇二軸混練では、【せん断を強くする】だけでなく
【どのくらいの時間、樹脂を混錬ゾーンに滞留させるか】
も重要です。
例えば、高回転で強いせん断を与えても、材料が短時間で通過すれば
十分な混合が出来ない場合があります。
一方、滞留時間を長くしすぎると、
- 熱劣化
- 酸化
- 分解
- 粘度低下
等が発生する可能性があります。
従って、【せん断×滞留時間×温度】のバランスを
見る事が重要です。
■相溶化剤を使う場合は【混練条件】とセットで考える
〇相溶性が大きく異なる樹脂をブレンドする場合
相溶化剤が有効になる事があります。
相溶化剤は、樹脂Aと樹脂Bの界面に作用し
【AとBの間を繋ぐ役割】を狙います。
ただし、相溶化剤を入れれば必ず改善するわけではありません。
重要なのは、
- 相溶化剤の種類
- 添加量
- 添加位置
- 添加方法
- 温度
- 混練強度
- 滞留時間
です。
特に相溶化剤を使用する場合、
【相溶化剤をどのタイミングで、どのように樹脂へ接触させるか】
が重要になります。
■実際の試作では【条件を一つずつ変える】
〇樹脂の相溶性を改善する試作では、最初から完璧な条件を
狙う必要はありません。
例えば、
STEP①:標準条件で試作する
↓
STEP②:スクリュー回転数を変更する
↓
STEP③:温度条件を変更する
↓
STEP④:混練ゾーンを変更する
↓
STEP⑤;相溶化剤の添加量を変更する
というように、一つずつ条件を変更します。
そして、
- トルク
- 圧力
- 樹脂温度
- ストランド状態
- ペレット外観
- 成形品外観
- 引張強度
- 衝撃強度
- SEM 等によるモルフォロジー
等を比較します。
特に研究開発用途では、【良かった・悪かった】だけで終わらず
条件と結果を記録する事が重要です。
■二軸混練における条件検討の基本
〇相溶性改善を目的とした場合、条件検討は次のように
整理するとわかりやすくなります。
| 項目 | 基本的な考え方 |
| スクリュー | 混合・分散・滞留を目的に構成 |
| 温度 | 各樹脂の加工可能温度範囲を考える |
| 回転数 | せん断と発熱のバランスを取る |
| 吐出量 | 滞留時間・充満率に影響 |
| 混練強度 | 分散性と樹脂劣化のバランス |
| 相溶化剤 | 樹脂間の界面を改善する |
| 滞留時間 | 混合時間と熱履歴を左右する |
| 評価 | 外観・物性・モルフォロジー 等で確認 |
〇重要なのは、これらの単独ではなく組み合わせて考える事です。
■【相溶性が悪い=混練不足】とは限らない
〇実際の樹脂開発では、ここが非常に重要です。
相溶性が悪い材料を見た時
【もっと混練すればよいのでは?】と考えがちです。
しかし、原因が樹脂同士の熱力学的な相溶にある場合
混練条件では改善に限界があります。
例えば、
【混練強化→ドメイン微細化→一時的に分散状態の改善】
となっても、【成形後→ドメイン再凝集→物性低下】
となる可能性があります。
このような場合には、スクリューや温度だけではなく
相溶化剤や樹脂設計そのものを検討する必要があります。
■二軸混練で相溶性を改善する為の考え方
〇最終的には、次の順番で考えると整理しやすくなります。
①樹脂同士の相性を確認する
〇まず、そもそも相溶しやすい組み合わせなのかを確認します。
②溶融状態を確認する
〇両方の樹脂が適切な温度で溶融しているか確認します。
③スクリュー構成を確認する
〇必要な分散・混合が得られる構成になっているか確認します。
④回転数を調整する
〇必要なせん断を確保しながら、過剰な発熱を避けます。
⑤吐出量を調整する
〇滞留時間や充満状態を確認します。
⑥相溶化剤を検討する
〇混練条件だけでは改善できない場合、相溶化剤による
界面制御を検討します。
⑦成形品で評価する
〇ペレットの状態だけではなく、最終成形品の物性・外観まで確認します。
■まとめ
〇二軸混練で樹脂の相溶性を高める為には、単純に
【温度を上げる】【回転数を上げる】【混練を強くする】
だけでは十分ではありません。
重要なのは、
【スクリュー構成×温度×回転数×吐出量×滞留時間】
をバランスよく調整する事です。
特に相溶性の低い樹脂ブレンドでは、二軸混練によって
分散状態を改善するだけでなく、必要に応じて相溶化剤を
使用して樹脂同士の界面を制御する事が重要になります。
また、試作ではトルク・圧力・温度・吐出量 等の
運転データを記録し、最終的には引張強度や衝撃強度
外観、モルフォロジー 等で評価する事で、最適な条件を
見つけやすくなります。
【混ぜる】から【狙った構造をつくる】へ
二軸混練による樹脂コンパウンドでは、スクリュー・温度・回転数
を適切に設計する事が、新しい材料の性能を引き出す重要な
ポイントになります。