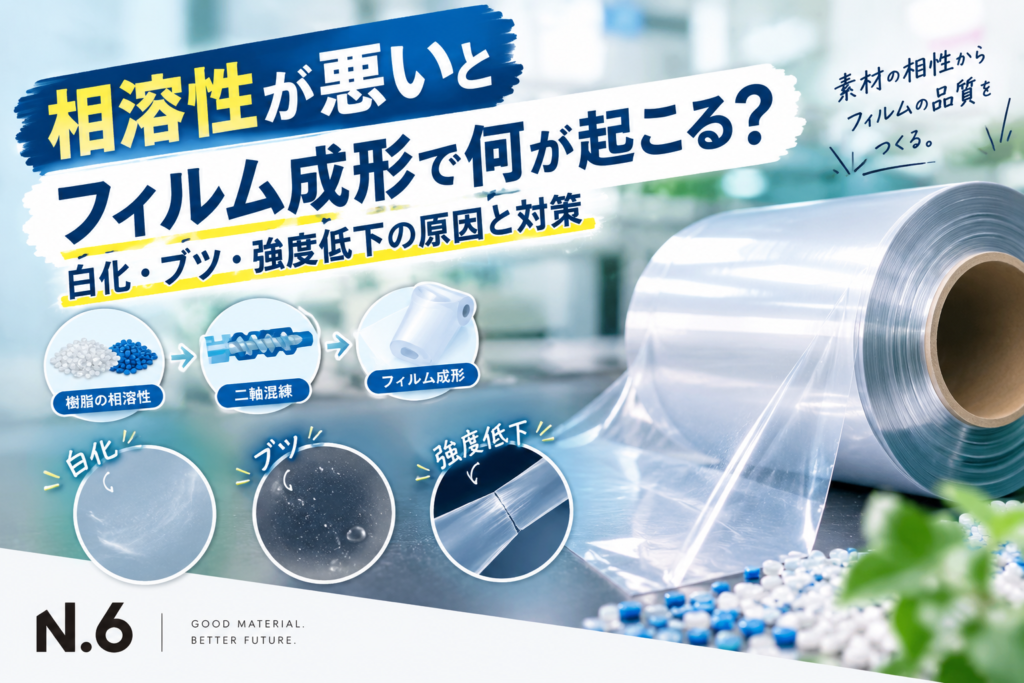
〇樹脂フィルムを成形していると、
【フィルムが白くなる】
【表面にブツやフィッシュアイが出る】
【フィルム強度が安定しない】
【透明性が悪くなる】
【異株樹脂を混ぜたら外観が急に悪化した】
といったトラブルが発生する事があります。
その原因の一つが、樹脂同士の相溶性の悪さです。
複数の樹脂を混合してフィルムを成形する場合、単純に
【溶かして混ぜれば一つになる】とは限りません。
樹脂同士の相性が悪いと、溶融状態でも完全には一体化せず
微細な相分離構造が残る事があります。
その状態でフィルムとして薄く延伸・成形すると、わずかな不均一性が
外観や物性の大きな差として現れます。
特にフィルムの厚みは非常に薄い為、射出成形品や厚肉シートでは
目立たないレベルの分散不良でも、フィルムでは白化・ブツ・フィッシュアイ
・透明性低下 等として顕在化する場合があります。
本記事では、フィルム成形における相溶性の問題について、
- 白化が起こる理由
- ブツ、フィッシュアイが発生する理由
- 強度が低下するメカニズム
- 相溶性と分散性の違い
- 二軸混練での改善方法
について詳しく解説します。
■相溶性が悪いとフィルムが白化する
〇相溶性が悪い樹脂ブレンドで代表的なトラブルの1つが
白化・透明性低下です。
透明なフィルムを作りたい場合、樹脂の屈曲率や結晶化状態だけでなく
異なる相がどの程度均一に存在しているかも重要になります。
相溶性の低い樹脂を混ぜると、フィルム内部に異なる樹脂相が
形成されます。
その相の大きさや屈曲率の違いによって光が拡散すると、
【透明→半透明→白濁】という状態になる事があります。
特に、異種樹脂のドメインが大きくなったり、分散状態が不均一に
なったりすると、光学的な均一性が失われやすくなります。
また、フィルムの白化は相溶性だけが原因とは限りません。
例えば、
- 結晶化
- 表面粗さ
- フィラ-凝集
- 水分
- 未溶融物
- ゲル
- 添加剤の析出
等でも透明性は低下します。
その為、【白い=必ず相溶性が悪い】と決めつけず
原因を切り分ける事が重要です。
フィルムのヘイズや光学欠陥には、表面粗さや結晶化 等
複数の要因が関係します。
■相溶性が悪いと【ブツ】が発生する
〇フィルム成形で非常に問題になりやすいのが、
ブツ・フィッシュアイ・ゲル です。
フィルム表面に、
- 白い点
- 透明な点
- 半透明な点
- 盛り上がった部分
- 硬い異物のような部分
が現れる事があります。
これらは一つの現任で発生するわけではありません。
代表的な原因には、
- 未溶融樹脂
- 異種樹脂
- 添加剤の凝集
- フィラーの凝集
- 熱劣化物
- 架橋ゲル
- 異物、コンタミ
- 混練不足
等があります。
例えば、相溶性の悪い樹脂Aと樹脂Bを混ぜた場合、樹脂Bが
大きなドメインとして残ると、フィルムの薄膜化によって
その存在が目立つようになります。
さらに、二軸混練で十分に分散出来ていない場合、
大きな樹脂ドメインがフィルム成形時にも残り、
ブツ・フィッシュアイとして見える事があります。
■なぜフィルムではブツが目立ちやすいのか?
〇フィルムは非常に薄い為です。
例えば、数十~数百μ程度のフィルムでは、樹脂中に存在する
わずかな未溶融物や異物でも、フィルム全体に対して大きな
欠陥となります。
熱い成形品では目立たない微小な不均一性でも、フィルムでは
光を当てた時に簡単に確認できる場合があります。
また、フィルム成形では樹脂がダイから出た後に引き伸ばされる為
異物やゲルが周囲の樹脂と同じように変形しない場合、局所的な
突起や薄肉部を形成する事があります。
フィッシュアイやゲルは、フィルムの外観だけでなく
印刷・ラミネート・延伸・フィルム強度 等にも
影響する場合があります。
■相溶性が悪いとフィルムの強度が低下する
〇相溶性の問題は、外観だけではありません。
引張強度や伸び、耐衝撃性 等の機械的特性にも
影響する可能性があります。
樹脂Aと樹脂Bの界面からクラックが発生し、クラックが成長
最終的にフィルムの破断に繋がる場合があります。
特に問題になるのが、樹脂同士の界面です。
相溶性の悪い樹脂ブレンドでは、二つの樹脂の間に明確な
界面が形成されやすくなります。
この界面が弱いと、外部からの力を加えた時に応力が集中します。
その結果、
- 引張強度低下
- 破断伸び低下
- 引裂強度低下
- フィルム破れ
- 延伸時の破断
等に繋がる可能性があります。
一方で、非相溶系でも、分散相のサイズや界面接着を
適切に制御する事で、目的とする物性を得られる場合があります。
つまり、【相溶性が悪い=必ず使えない】というわけではありません。
重要なのは、どのような相構造を作るかです。
■相溶性の悪い樹脂をフィルムにする場合の対策
〇相溶性の問題を改善する方法はいくつかあります。
①相溶化剤を使用する
〇代表的な方法が、相溶化剤の使用です。
相溶化剤は、異なる樹脂の界面に作用し、
【樹脂A←相溶化剤→樹脂B】
という形で、樹脂同士の界面状態を改善する事を目的とします。
その結果、
- 分散性改善
- ドメイン微細化
- 界面接着性向上
- 強度改善
- 外観改善
等が期待できます。
ただし、相溶化剤は【入れれば必ず改善する】というものではありません。
樹脂の組み合わせ、添加量、反応性、混練条件 等を
考える必要があります。
②二軸混練条件を見直す
〇相溶性の悪い樹脂をフィルム用材料にする場合、
二軸混練条件は非常に重要です。
主に確認したいのが、
- シリンダー温度
- 樹脂温度
- スクリュー回転数
- 吐出量
- 滞留時間
- スクリュー構成
- 混練ゾーン
- 投入位置
- 真空ベント
- フィルター条件
等です。
例えば混練っが弱い場合、
樹脂A+樹脂B
↓
大きな分散相
↓
フィルム成形
↓
ブツ・白化・強度低下
となる可能性があります。
一方で、単純に回転数や温度を上げれば良いわけでもありません。
過剰なせん断や高温・長時間の滞留によって樹脂が熱劣化し
ゲルや黒点 等の問題を引き起こす可能性があります。
フィルム押出では、混練不足だけでなく、熱劣化・滞留部・コンタミ
等もゲルやフィッシュアイの原因になります。
■フィルム成形でトラブルが発生した時の確認ポイント
〇フィルムに白化やブツが出た場合、以下のように
原因を切り分けると効率的です。
| 症状 | 主な確認ポイント |
| フィルム全体が白い | 相溶性・結晶化 屈曲率差・分散状態 |
| 白い粒・ブツ | フィラー凝集・未溶融物 異種樹脂・コンタミ |
| 透明なフィッシュアイ | 未溶融物・高分子量成分 ゲル |
| 黒・茶色の異物 | 熱劣化・滞留物 炭化物 |
| 強度が低い | 相分離・界面接着不足 分散不良 |
| フィルムが途中で破れる | 局所的な薄肉・ブツ ゲル・分散状態 |
| ヘイズが高い | 相分離・結晶化 表面粗さ・凝集 |
| 成形中に圧力が不安定 | 分散不良・未溶融物 フィルターつまり 等 |
〇ただし、これらはあくまで一次診断です。
同じ【白いブツ】でも、原因が相溶性なのか、フィラー凝集なのか
水分なのか、未溶融物なのかによって対策は全く異なります。
■フィルム試作では、【コンパウンド】と【フィルム成形】を
分けて評価する
〇相溶性の問題を正確に評価するには、
①コンパウンド
↓
②ペレット評価
↓
③フィルム成形
という段階で確認する事が重要です。
例えば、二軸混練後のペレットでは問題が見えなくても
フィルム成形によって薄膜化・延伸される事で、微細な分散不良が
顕在化する事があります。
その為、
- ペレット外観
- MFR
- 樹脂温度
- トルク
- 混練状態
- フィルム外観
- ヘイズ
- 引張強度
- 伸び
- 厚み
- ブツ数
等を組み合わせて評価すると、原因を追いやすくなります。
特にフィルム試作では、【混ざったかどうか】だけでなく
【フィルムとして均一に成形できるか】まで確認する事が重要です。
■相溶性の改善は【材料×混練×成形】の3段階で考える
〇フィルムの品質を安定させるには、一つの条件だけを見るのではなく
材料
- 樹脂の組み合わせ
- MFR、粘度
- 相溶性
- 相溶化剤
- フィラー
- 添加剤
- 水分
混練
- 温度
- 回転数
- 吐出量
- スクリュー構成
- 混練強度
- 滞留時間
成形
- ダイ温度
- ダイギャップ
- 引取速度
- 冷却条件
- 延伸条件
- フィルム厚み
の3段階で考える事が重要です。
どれだけ二軸混練で良好な分散状態を作っても、フィルム成形条件が
あっていなければ外観や物性は安定しない場合があります。
逆にフィルム成形条件だけを調整しても、コンパウンド段階で
大きな凝集物や相分離が残っていれば改善には限界があります。
■まとめ
〇相溶性の悪い樹脂をフィルム成形すると、様々なトラブルに
繋がる可能性があります。
代表的なものが、
①白化・透明性低下
②ブツ・フィッシュアイ・ゲル
③引張強度・伸び 等の物性低下
④フィルム破れ
⑤外観ムラ・厚みムラ
等です。
特に重要なのは、
相溶性が悪い
↓
相分離が発生
↓
分散状態が粗くなる
↓
フィルムで欠陥として顕在化
↓
外観・物性に影響
という考え方です。
ただし、相溶性が低い樹脂同士でも、相溶化剤の選定や
二軸混練条件の最適化によって、分散相を微細化し、実用的な
フィルム材料として設計出来る場合があります。
その為、フィルム白化やブツを単純に【成形条件の問題】と
考えるのではなく、【材料の相性→混練→分散→フィルム成形】
という一連の流れで原因を確認する事が重要です。
N.6株式会社では、二軸混練による樹脂コンパウンド試作から
Tダイによるフィルム・シート試作まで、成形条件を
確認しながら試作を行っています。
【異種樹脂を混ぜたいが相溶性が不安】
【コンパウンド後のフィルムで白化する】
【ブツ・フィッシュアイが出る】
【フィルムの強度が安定しない】
といった課題では、材料・配合・混練・成形条件を一つずつ
確認する事が、原因究明の近道になります。