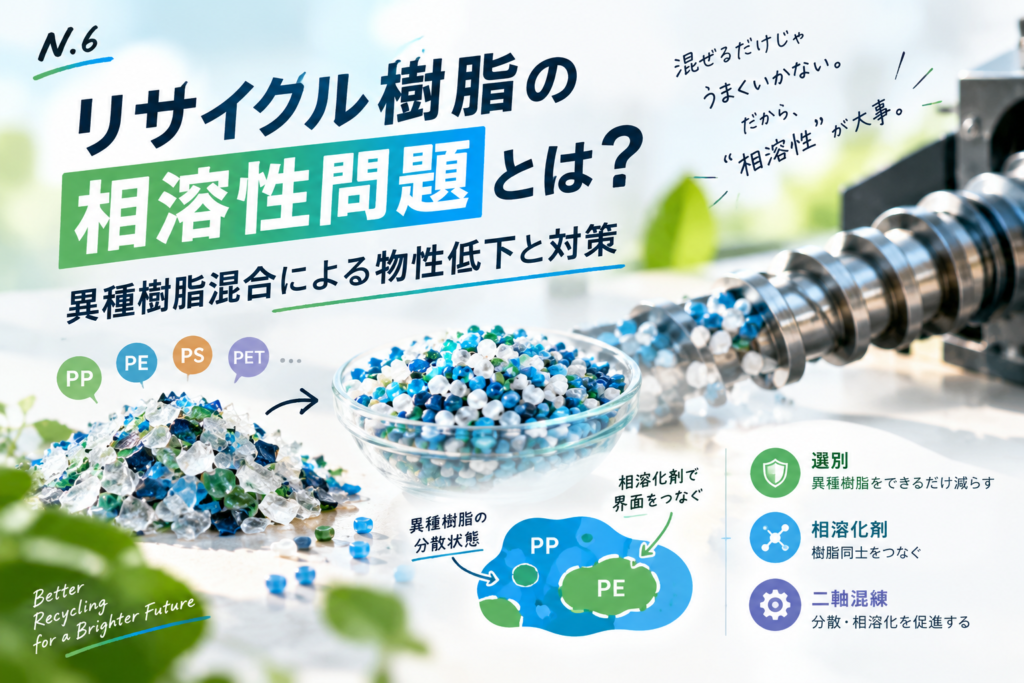
〇リサイクル樹脂を再利用する際、大きな問題となるのが
【異種樹脂の混合による相溶性の問題】です。
回収されたプラスチックは、必ずしも単一の樹脂だけで
構成されているとは限りません。
選別工程を経ても、PPにPEが混入したり、PEにPPやPS
PET 等が混入したりする事があります。
異なる種類の樹脂を単純に溶融混合すると、樹脂同士が
均一に混ざらず、相分離した状態になる場合があります。
その結果、
- 引張強度の低下
- 伸びの低下
- 衝撃強度の低下
- 脆化
- 層間剥離
- 外観不良
- フィルムの破れ
- 成形安定性の低下
等、リサイクル材の品質に大きな影響を与える事があります。
実際、混合プラスチックのリサイクルでは、異種樹脂による
汚染と樹脂の劣化が物性低下の主要な要因として挙げられています。
そこで重要になるのが、樹脂の選別、相溶化剤、二軸混練による
分散・相溶化、そして適切な配合設計です。
本記事では、リサイクル樹脂でなぜ相溶性が問題になるのか
異種樹脂が混ざる事でどのように物性低下するのか、
さらに二軸混練や相溶化剤を使った改善方法について解説します。
■リサイクル樹脂で相溶性が問題になる理由
〇リサイクル樹脂では、製品の回収・粉砕・選別・再ペレット化
等の工程を経る為、完全に単一樹脂だけを取り出す事が難しい場合があります。
例えば、PPを主体とするリサイクル剤の中に、少量のPE,PS,PET,PA 等が
混入するケースがあります。
この時問題になるのが、異種樹脂同士の相溶性です。
一般的に、化学構造や極性の異なる樹脂は分子レベルで混ざりにくく
溶融状態で混練しても一つの均一な相にはなりません。
例えば、【PP+PE】のようなポチオレフィン同士でも、単純な溶融混練では
完全に相溶するわけではありません。
また【PP+PA】【PP+PET】【PE+PET】 等の、極性の異なる樹脂では
さら相溶性の確保が難しくなります。
異種樹脂の界面では接着力が十分に得られない為、材料に力が加わった際に
界面から破壊が進みやすくなります。
■異種樹脂が混入すると、なぜ物性が低下するのか?
〇異種樹脂を混合した場合、代表的な問題が界面接着の低下です。
例えば、母材となるPPの中に相溶性の低い樹脂が分散しているとします。
【PPの海の中に、異種樹脂の島が存在している状態】です。
この【島】と【海】の境界部分が弱いと、引張や衝撃 等の外力が
加わった際、界面から剥離やボイドが発生しやすくなります。
実際に、異種ポリマーが混入したポリオレフィンでは、弱い界面接着によって
界面剥離や微小空孔が発生し、破壊の起点になる事が多く見られます。
その結果、
- 引張強度が低下する
- 破断伸びが低下する
- 衝撃強度が低下する
- 脆くなる
- 疲労特性が悪化する
といった現象に繋がります。
■リサイクル樹脂で起こりやすい物性低下
①引張強度の低下
〇異種樹脂との界面接着が弱いと、引張荷重を受けた際に
界面から破壊が進みやすくなります。
特に、異種樹脂が大きなドメインとして存在すると
応力集中が起こりやすくなります。
②破断伸びの低下
〇リサイクル材では、強度だけでなく伸びの低下も重要な問題です。
相溶性の悪い樹脂が分散していると、変形児に界面剥離が起こり
材料が十分に伸びる前に破断する場合があります。
③衝撃強度の低下
〇異種樹脂との界面が弱い場合、衝撃荷重によって界面から
クラックが進展しやすくなります。
その為、落下衝撃や繰り返し荷重を受ける製品では
特に注意が必要です。
④外観不良
〇相溶性の悪い樹脂が大きなドメインとして残ると、
- 白化
- ムラ
- フィッシュアイ状欠陥
- 表面粗さ
- 光沢低下
等に繋がる可能性があります。
特に、フィルムやシートでは分散状態が外観や破断強度に
直接影響する事があります。
■PPとPEの混合でも相溶性は問題になる
〇【PPとPEはどちらもポリオレフィンだから、問題なく混ぜるのでは?】
と思われる事があります。
しかし、PPとPEは化学構造が近い一方で、
完全に相溶するわけではありません。
PP/PEブレンドでは相分離が起こり、条件によっては機械的特性が
低下します。
特に、PPとPEの混合では延伸や衝撃特性が低下する事があります。
つまり、【同じポリオレフィンだから大丈夫】ではなく、
【どの種類のPPとPEが、どの割合で混ぜり、どのような形態で分離しているか】
まで考える必要があります。
■相溶性問題を改善する方法
方法① 樹脂の選別
〇最も基本的な対策は、異種樹脂を出来るだけ混入させない事です。
リサイクル工程では、
- 光学選別
- 比重選別
- 磁力選別
- エアー選別
- フロート、シンク選別
等、様々な方法が使用されています。
異種樹脂の混入を減らす事で、再生材の品質を安定させる事が出来ます。
ただし、現実の回収材では完全な選別が難しく、
少量の異種樹脂が残るケースもあります。
その為、【完全に分離する】だけでなく、
【多少の異種樹脂が残っても性能を確保する】技術が重要になります。
方法② 相溶化剤を使用する
〇異種樹脂を混合する場合に有効な方法の一つが
相溶化剤です。
相溶化剤は、簡単に言えば、
【仲の悪い樹脂同士を繋ぐ役割】
をする材料です。
例えば、PPと異種樹脂の界面に相溶化剤を配置する事で
界面張力を低下させたり、界面接着を改善したりすることが出来ます。
相溶化剤には、
- ブロックコポリマー
- グラフトポリマー
- 無水マイレン酸変性ポリマー
- 反応性相溶化剤
- エポキシ系反応性添加剤
等、組み合わせる樹脂に応じて様々な種類があります。
相溶化剤によtって異種樹脂間の界面接着や分散状態を
改善する考え方は、混合リサイクル剤の高機能化で
広く研究されています。
ただし、相溶化剤を入れれば必ず改善するわけではありません。
樹脂の種類、混合比率、相溶化剤の種類、添加量、混練条件
等を総合的に検討する必要があります。
方法③ 二軸混練による分散性の改善
〇リサイクル樹脂のコンパウンドでは、二軸押出機
二軸混練機も重要な役割を果たします。
二軸混練では、
- せん断
- 混合
- 分散
- 溶融
- 滞留時間
- 温度制御
等を調整する事で、異種樹脂の分散状態を改善できます。
特に重要なのが、スクリュー構成と混練条件です。
例えば、【供給→溶融→分散混練→相溶化→脱揮→計量→吐出】
という工程を意識してスクリュー設計する事で、材料に合わせた
混練状態をつくる事が出来ます。
ただし、強いせん断を与えればよいというわけではありません。
過度なせん断や高温条件では、樹脂そのものが熱・せん断劣化
する可能性があります。
その為、【異種樹脂を細かく分散させる条件】と
【樹脂を劣化させない条件】のバランスが重要です。
■相溶性だけでなく【樹脂の劣化】も考える
〇リサイクル樹脂の物性低下は、相溶性だけが原因とは限りません。
リサイクル材では、
【異種樹脂の混入+熱履歴+せん断履歴+水分+添加剤の変化】
等が複合的に影響します。
特に、再溶融を繰り返す事で分子量低下 等が起こり、
物性が変化する場合があります。
その為、【相溶化剤を入れればよい】と考えるのではなく、
①樹脂の種類
②異種樹脂の混入量
③MFR
④水分
⑤熱履歴
⑥混練条件
⑦添加剤
⑧最終用途
を総合的に確認する事が重要です。
■リサイクル樹脂のコンパウンドで重要な評価項目
〇リサイクル樹脂を再利用する場合、外観だけで判断するのではなく
目的に応じて物性を評価する必要があります。
代表的な評価項目には、
| 評価項目 | 確認する内容 |
| MFR/MVR | 流動性・成形性 |
| 引張強度 | 強度 |
| 破断伸び | 延伸・柔軟性 |
| 衝撃強度 | 衝撃強度 |
| 曲げ強度 | 剛性・強度 |
| 熱分析 | 融点・結晶化 等 |
| FT-IR | 樹脂種類・異物確認 |
| DSC | 熱特性・溶融挙動 |
| 顕微鏡観察 | 分散状態・ドメインサイズ |
| 水分 | 加水分解・外観不良 等 |
〇特に異種樹脂の混入が疑われる場合は、顕微鏡による
分散状態の確認が非常に有効です。
【物性が低下した】という結果だけを見るのではなく
【なぜ物性が低下したのか】を確認する事が、次の配合
混練条件に繋がります。
■リサイクル樹脂の相溶性改善は【試作】が重要
〇リサイクル樹脂は、一般的にバージン材と比較して材料の
バラつきが大きい場合があります。
その為、カタログ地だけを見て配合を決定するのではなく
実際のリサイクル材を使った試作・評価が重要です。
例えば、【リサイクル樹脂90%+異種樹脂5%+相溶化剤5%】
のような拝具尾を一つの条件として、
- 相溶化剤の種類
- 添加量
- 混練温度
- スクリュー回転数
- 吐出量
- 混練時間
- 分散状態
等を変化させながら評価します。
その結果を、
【配合→二軸混練→ペレット化→成形→物性評価】
という流れで確認する事で、実用化に向けた条件を
絞り込む事が出来ます。
■リサイクル樹脂の相溶性問題を解決するポイント
〇リサイクル樹脂を高品質な材料として再利用する為には
単純に【混ぜる】だけでは十分ではありません。
重要なのは、【何が混ざっているのか】を把握する事です。
その上で、
①異種樹脂の種類を確認する
②混入量を把握する
③樹脂同士の相溶性を確認する
④相溶化剤を選定する
⑤二軸混練条件を検討する
⑥分散状態を確認する
⑦物性評価を行う
というステップで検討する事が重要です。
リサイクル材では、組成のバラつきや汚染によって性能の
予測が難しくなる為、実際のリサイクル材を用いた評価も
重要になります。
■まとめ
〇リサイクル樹脂では、回収、選別工程によって異種樹脂が
混入する事があり、それが相溶性不良や物性低下の
原因になる場合があります。
特に相溶性の低い樹脂同士を単純に混合すると、樹脂間に
弱い界面が形成され、引張強度、破断伸び、衝撃強度
等が低下する可能性があります。
その対策として、
- 異種樹脂の選別
- 相溶化剤の添加
- 二軸混練による分散状態の改善
- 適切な温度・回転数・吐出量の設定
- 物性、分散状態の評価
等が重要になります。
特にリサイクル樹脂では、単に【混ざったかどうか】ではなく
【どのように分散しているのか】
【界面がどの程度接着しているのか】
【再溶融による劣化が起きていないか】
まで考える事が重要です。
異種樹脂を含むリサイクル材でも、配合設計・相溶化剤
・二軸混練条件を適切に組み合わせる事で、再利用できる
材料としての可能性を高める事が出来ます。
N.6株式会社では、リサイクル樹脂を含む各種樹脂の
二軸混練による、コンパウンド試作・ペレット化 等の
試作に対応しています。
【異種樹脂が混ざっていて物性が安定しない】
【相溶化剤を試してみたい】
【リサイクル材をコンパウンドして評価したい】
といった場合には、実際の材料を用いた試作によって
最適な配合・混練城ケ円を検討する事が出来ます。